高低压成套电气设备关键工艺与质量管控要点分析
在电力系统长期运行中,许多用户发现,即便选购了相同规格的成套电气设备,其服役寿命与故障率却可能存在数倍差距。这种差异往往并非源于元器件品牌,而是隐藏在柜体加工精度、母线处理工艺以及装配流程的细微环节里。作为深耕行业多年的遵义长征电器制造有限公司,我们深知,高低压成套设备的质量痛点,七成以上源于工艺管控的“隐性失守”。
工艺失范:从母线折弯到二次接线的隐性风险
以母线加工为例,部分企业为提升效率采用高速剪切替代精密冲剪,导致切口毛刺超标。在10kV开关柜中,毛刺引发的尖端放电是局部放电量超标的主因之一。实测数据显示,未去毛刺的母排其局放值可达标准值的3-5倍。此外,镀银层厚度若低于8μm,在湿热环境下接触电阻会迅速攀升,直接威胁设备动热稳定性能。
再看二次接线环节。国内不少柜体制造车间仍依赖人工压接,但导线端头压接模具磨损后若未及时更换,压接截面将缩减至标准值的60%左右,这为后期运行埋下了接触发热的隐患。遵义长征电器制造有限公司在高低压电器元件装配中,严格执行压接拉力抽检制度,每批次按5%比例进行破坏性试验,确保每一根导线连接都符合GB/T 14048.7要求。
质量防线:从材料入厂到出厂试验的全流程闭环
真正的质量管控应当前置到材料端。铜排纯度、绝缘件材质、紧固件等级,每一项都直接影响成套电气设备的最终性能。以绝缘支撑件为例,采用不饱和聚酯树脂与采用DMC模压塑料,其耐漏电起痕指数(CTI)可能相差两个等级。在遵义长征电器制造有限公司的采购规范中,所有绝缘件必须通过CTI≥600的验证,且要求供应商随批提供SGS报告。这并非苛刻,而是对配电开关设备长期安全运行的底线保障。
关键工序的参数化控制
在电气柜体制造环节,我们引入扭矩扳手100%覆盖紧固作业,并对螺栓紧固顺序做了严格规定——对角交替、分两次紧固,防止因应力集中导致框架变形。实测表明,采用此工艺的柜体,其垂直度公差可稳定控制在1.5mm/m以内,优于国标规定的2mm/m。而在一次主回路装配中,绝缘距离的管控更是红线:对于12kV中置柜,我们要求相间及对地空气绝缘距离不小于125mm,并辅以绝缘隔板增强保护。
- 母排加工:采用CNC加工中心,倒角半径R2-R3,杜绝尖角毛刺
- 线束制作:使用专用剥线工具,剥线长度误差不超过±1mm
- 柜体焊接:机器人自动焊占比超70%,关键焊缝超声波探伤
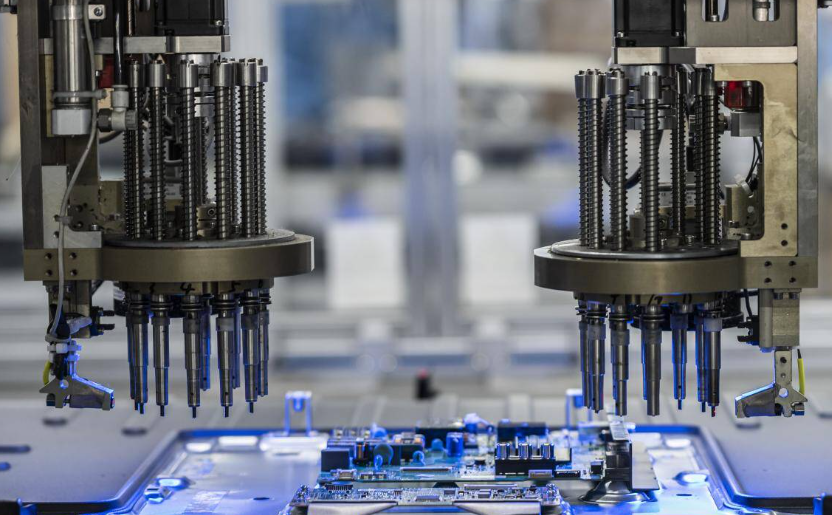
对比同行业普遍采用的“经验型”管控,我们的做法更强调数据驱动。例如,在温升试验环节,我们不只是记录最终温度值,更关注温升曲线的拐点趋势。若发现某相温升速率异常,即便未超限,也会追溯至螺栓紧固力矩或触头镀层厚度。这种近乎苛刻的追溯机制,正是遵义长征电器制造有限公司作为电力配套产品供应商,能够长期稳定服务于西南地区电网及工业用户的核心竞争力所在。
对于用户而言,选择成套设备供应商时,不应只看型式试验报告,更应关注其日常生产中的过程记录。我们建议,采购方在监造时应重点核查母线加工车间的折弯模具状态、二次线压接工具的校准周期以及出厂试验的原始数据图谱。唯有将工艺管控落实到每一个工位上,高低压成套电气设备才能真正实现“免维护”的承诺。遵义长征电器制造有限公司愿意开放生产现场,接受任何严苛的第三方审核,因为质量从来不是检验出来的,而是制造出来的。